Литейный цех
Литейный цех завода ПРОГРЕСС — это современное производство полного цикла. Мы изготавливаем отливки любой сложности из чугуна, стали, алюминиевых и медных сплавов по чертежам заказчика. Производственные мощности позволяют выпускать как единичные опытные образцы, так и серийные партии деталей с высокой точностью и стабильным качеством.
Завод ПРОГРЕСС предлагает сотрудничество в сфере производства отливок из различных сплавов методом точного литья по выплавляемым моделям и методом литья в холоднотвердеющие смеси для всех отраслей промышленности:
- Машиностроение
- Автомобилестроение
- Строительная индустрия
- Нефтегазовая промышленность
- Железнодорожный транспорт
- Двигателестроение
- Авиакосмическая отрасль
- Электрооборудование и др.
На нашем предприятии освоены технологии получения отливок на основе чугуна (СЧ18-36, ЧН16Д6Х2 и др.), алюминия (АЛ20, АЛ2, АЛ7 и др.), стали (12Х18Н9ТЛ, 20Х13 и др.), в том числе сложнолегированных сталей и жаропрочных сплавов, таких как ЧС70У, ЖС6У, INСО713LC, ЦНК21П и др. Всех видов бронз (Бр08Ц4, Бр9Ж4Н4Мн1 и др.) и различных сплавов на основе меди, никеля, кобальта, таких как Стеллит, CoCrMo (кобальт-хром-молибден) и другие.
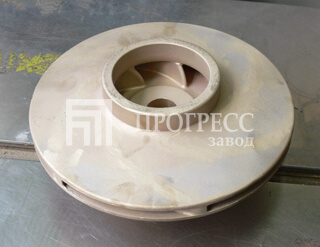
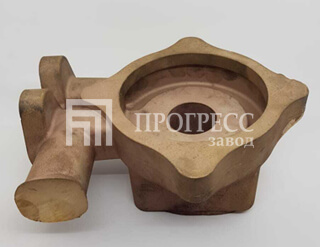
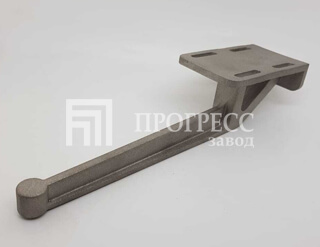
Плавка металла и приготовление сплавов производится как в вакуумных печах (4 печи от 50 до 160 кг.), так и в открытых высокочастотных индукционных печах (7 печей от 160 до 400кг.), что позволяет изготавливать не только отливки, но и слитки, паспортные шихтовые заготовки, лигатуру и многое другое.
Возможности предприятия позволяют максимально приблизить отливки к готовым деталям, а в ряде случаев – получить литую деталь, дополнительная обработка которой не требуется. Современная лаборатория по требованию заказчика позволяет проводить рентгеновский контроль изделий, для контроля химического состава сплавов используются химический и спектральный методы анализа.
Технологические возможности предприятия по изготовлению отливок методом ЛВМ:
- Класс точности по ГОСТ 26645-85 – 5-8;
- Максимальная масса отливки (по стали) – 60 кг;
- Максимальный габаритный размер – 1000 мм;
- Литейный уклон по ГОСТ 3212-80 – 1-2 град;
- Минимальная толщина стенок – 1,5 мм;
- Минимальный радиус округления сопрягаемых стенок – 1 мм;
- Шероховатость поверхности – 5 Rz;
- Минимальный диаметр отверстия выполняемого стержнем – 5 мм.
Технологические возможности предприятия по изготовлению отливок методом ХТС:
- Класс точности по ГОСТ Р 53464-2009 – 9-13;
- Максимальная масса отливки (по стали) – до 500 кг;
- Максимальный габаритный размер(линейный) – 1200 мм;
- Литейный уклон по ГОСТ 3212-80 – мин. 2 град;
- Минимальная толщина стенок – 5 мм;
- Шероховатость поверхности – Rz >40;
специалиста
Все отливки проходят визуальный и рентгенографический контроль, а также проверку на твёрдость и герметичность. Мы обеспечиваем стабильное качество продукции и своевременные поставки по всей России.
Получите расчёт стоимости отливки
Отправьте чертёж или 3D-модель — специалисты завода рассчитают цену и срок изготовления.
Отправить заявкуFAQ: ответы на частые вопросы о литейном цехе
Какие методы литья вы используете?
Применяем точное литьё по выплавляемым моделям (ЛВМ) и литьё в холоднотвердеющие смеси (ХТС).
Из каких материалов изготавливаете отливки?
Чугун (например, СЧ18–36, ЧН16Д6Х2), алюминиевые сплавы (АЛ20, АЛ2, АЛ7), стали (12Х18Н9ТЛ, 20Х13), сложно-легированные и жаропрочные сплавы (ЧС70У, ЖС6У, INСО713LC, ЦНК21П), бронзы (Бр08Ц4, Бр9Ж4Н4Мн1), а также сплавы на основе меди, никеля и кобальта (в т.ч. Stellite, CoCrMo).
Каковы габаритные и точностные возможности по ЛВМ?
Для ЛВМ: максимальный габарит — до 1000 мм; минимальная толщина стенки — от 1,5 мм; минимальный радиус сопряжения — 1 мм; минимальный диаметр отверстия (стержнем) — 5 мм; шероховатость поверхности — до 5 Rz; литейный уклон — 1–2°.
Каковы возможности по ХТС (масса, размеры, точность)?
Для ХТС: класс точности по ГОСТ Р 53464-2009 — 9–13; максимальная масса отливки по стали — до 500 кг; максимальный линейный размер — до 1200 мм; минимальная толщина стенки — от 5 мм; шероховатость поверхности — Rz > 40; литейный уклон — от 2°.
В каких форматах лучше передавать чертежи и 3D-модели?
Для оценки подойдут чертежи PDF/DWG/DXF и 3D-модели STEP/IGES/Parasolid или STL. Если есть ТУ/ЭСКД-требования и спецификация материалов — приложите их для корректной калькуляции.
Какие партии вы берёте в работу — единичные или серийные?
Выпускаем как единичные опытные образцы, так и серийные партии. Рекомендуем прислать комплект данных — мы предложим оптимальную технологию (ЛВМ/ХТС) под серийность и требования к допускам.
Как получить расчёт стоимости и сроков?
Отправьте чертёж/модель с указанием материала, партии и требований к контролю качества через форму на странице «Контакты» или на commerce@progress-zavod.com. Инженер свяжется для уточнения деталей и предоставит коммерческое предложение.
Где находитесь и куда поставляете?
Производство расположено в Красногорске (МО), поставляем по всей России.